Una tappatrice serra o sigilla un tappo su un contenitore riempito, ed è proprio il tipo di tappo a determinare la macchina da utilizzare. I quattro tipi principali sono: tappatrici semiautomatiche a mandrino, tappatrici in linea a mandrino, tappatrici rotative a mandrino e tappatrici ROPP. Le macchine a mandrino e a mandrino in linea sono progettate per tappi a vite filettati; le macchine ROPP avvitano tappi in alluminio sulle bocche delle bottiglie per vino, liquori e prodotti farmaceutici. Scegliete il tipo in base al vostro tappo, alla velocità e ai requisiti di coppia, in quest’ordine.
Punti chiave:
- È il tappo a determinare chi lo mette. Tappo a vite in plastica: a mandrino o a perno. Roll-on in alluminio: ROPP. Tappo sportivo o tappo dosatore: a mandrino con attrezzatura speciale. Scegliere prima il tipo di chiusura, poi la velocità.
- La coppia è la specifica che conta. Un tappo serrato con la coppia corretta garantisce la tenuta e la ri-tenuta; una coppia insufficiente provoca perdite durante il trasporto, mentre una coppia eccessiva danneggia la filettatura e infastidisce i clienti.
- Le tappatrici semiautomatiche con mandrino sono adatte a piccoli volumi. Fino a circa 15 bottiglie al minuto con un operatore, per un prezzo compreso tra 2.000 e 8.000 dollari.
- Le tappatrici con mandrino in linea sono i veri cavalli di battaglia. Funzionano a una velocità compresa tra 20 e 200 bottiglie al minuto, integrate alla vostra riempitrice, e sono in grado di gestire la più ampia gamma di tappi a vite.
- Il ROPP è una disciplina a sé stante. Tappi in alluminio, rullatura delle filettature e incisione a ponte per la protezione antimanomissione: macchina dedicata, documentazione igienica più rigorosa, opzioni di grado farmaceutico.
- Prova con le tue bottiglie e i tuoi tappi. La tolleranza di chiusura varia maggiormente tra i fornitori di tappi che tra i fornitori di macchine. Le prove di produzione consentono di individuarlo.
I 4 tipi di macchine per la chiusura in sintesi
| Tipo | Come funziona | Ideale per | Velocità realistica | Fascia di prezzo indicativa |
|---|---|---|---|---|
| Mandrino semiautomatico | L'operatore posiziona il cappuccio; il mandrino scende e applica la coppia | Startup, da 500 a 3.000 bottiglie al giorno | 10–20 al minuto | da 2.000 a 8.000 dollari |
| Mandrino in linea | Le bottiglie passano davanti a ruote a mandrino rotanti che fanno ruotare i tappi verso il basso | Tappi a vite, linee a velocità media | 20–200/min | da 10.000 a 40.000 dollari |
| Mandrino rotante | Indice delle bottiglie con mandrini a coppia controllata | Alta velocità, coppia precisa, chiusure elaborate | 100–400/min | da 40.000 a 150.000 dollari |
| ROPP | Avvitare il tappo in alluminio sul terminale, collegarlo | Vino, liquori, prodotti farmaceutici, olio d'oliva | 30–300/min | da 15.000 a 80.000 dollari |
Tappatrici semiautomatiche a mandrino: il punto di partenza
L'operatore posiziona un tappo sulla bottiglia, la colloca sotto la tappatrice (o la inserisce in un supporto) e preme un pedale o un pulsante. Un mandrino scende, afferra il tappo e lo serra fino a una coppia o per un tempo prestabiliti. Alcuni modelli richiedono il posizionamento manuale della bottiglia; i modelli più avanzati la afferrano automaticamente, lasciando entrambe le mani libere per l’operazione di tappatura.
Perché iniziare da qui: richiede un investimento minimo, non necessita di parti di ricambio oltre agli inserti del mandrino e applica una coppia più costante rispetto a quella esercitata da una persona con una chiave dinamometrica. Per gli imballatori a contratto che gestiscono piccoli lotti di numerosi prodotti, un’unica tappatrice semiautomatica con mandrino è in grado di gestire decine di modelli di tappi.
Limiti: L'operatore è la macchina stessa. A partire da circa 15 bottiglie al minuto, o da un turno di lavoro dell'operatore, passare alla produzione in linea.
Esistono due tipi di azionamenti per mandrini. I mandrini con frizione magnetica slittano a una coppia meccanica prestabilita: sono semplici, affidabili e sufficientemente costanti per la maggior parte delle lavorazioni alimentari e domestiche. I mandrini servoassistiti misurano e registrano elettronicamente la coppia applicata: ne vale la pena quando le verifiche richiedono registrazioni o quando i tappi sono costosi. In entrambi i casi, scegliete un modello che afferri la bottiglia, non solo il tappo; un contenitore che ruota liberamente altera le letture della coppia e si sposta lungo il dispositivo di fissaggio.
Per le linee di produzione di prodotti liquidi in espansione, la tappatrice rappresenta solitamente la seconda fase di automazione dopo la riempitrice. Se state progettando contemporaneamente l'intera linea di produzione di prodotti liquidi, la nostra soluzione per il confezionamento di liquidi La pagina illustra come le fasi di riempimento, tappatura ed etichettatura siano collegate tra loro.
Tappatrici a mandrino in linea: i cavalli di battaglia
Le bottiglie avanzano in fila indiana attraverso la tappatrice su un nastro trasportatore, con il collo trattenuto tra i nastri laterali. I tappi cadono da uno scivolo (o da una vaschetta vibrante, oppure da un dispositivo di posizionamento “pick-and-place”) sulle bottiglie in transito. Successivamente, una fila di mandrini rotanti accoppiati, ciascuno posizionato leggermente più vicino alla linea centrale della bottiglia, fa ruotare progressivamente i tappi verso il basso fino a quando l’ultima coppia non li serra alla coppia di serraggio prevista.
Perché è il numero uno: Il flusso continuo in linea si adatta alla produzione della riempitrice; una sola macchina copre un’ampia gamma di diametri dei tappi (in genere da 10 a 110 mm con regolazioni delle guide) e il cambio del tipo di tappo avviene tramite una rapida sostituzione delle guide e dei mandrini. Aggiungere funzionalità in base al budget disponibile:
- Elevatore a tazze e selezionatore (vasca o elevatore con scivolo)
- Tappatura con sistema "pick-and-place" per tappi difficili (tappi sportivi, tappi a scatto) che non si orientano automaticamente nello scivolo
- Controllo della coppia a frizione o servoassistito, con allarmi di deriva
- Sensori "no-cap-no-run" per interrompere la linea quando finiscono i tappi
I suoi punti deboli: Requisiti di coppia molto precisi (convalida farmaceutica) e velocità molto elevate. Entrambi questi fattori indicano l’utilizzo di un mandrino rotante.
Tappatrici con mandrino rotante per precisione ad alta velocità
Una tappatrice rotativa fa ruotare le bottiglie attorno a un carosello sotto una serie di teste di tappatura. Ciascuna testa preleva un tappo, scende sulla bottiglia e applica una coppia programmata: a frizione o servocomandata. La coppia per ciascuna testa viene impostata e monitorata; ecco perché le macchine a mandrino rotante dominano il segmento ad alta velocità e i settori industriali certificati.
Scegliere il sistema rotativo quando:
- La velocità supera quella che un mandrino in linea è in grado di sostenere (circa 200+ al minuto)
- La chiusura è costosa o complessa (chiusure dosatrici, tappi a prova di bambino) e richiede un controllo accurato del prelievo
- È necessario documentare la coppia applicata ai fini degli audit (piani di sicurezza alimentare, GMP farmaceutiche)
I compromessi: un investimento di capitale notevolmente più elevato, un maggior numero di parti di ricambio per ogni formato di tappo e un ingombro maggiore. Le tappatrici rotative vengono solitamente integrate in un sistema monoblocco o in una linea rotativa, piuttosto che acquistate come macchine autonome.
Tappatura ROPP per tappi in alluminio
Le macchine ROPP (Roll-On Pilfer-Proof) sigillano i tappi in alluminio sulle bottiglie arrotolando la gonna del tappo nella filettatura della bottiglia. I rulli modellano la filettatura nell’alluminio morbido e imprimono una linea di rottura in modo che il tappo si rompa in modo visibile alla prima apertura: un sistema antimanomissione integrato nella chiusura.
Prodotti tipici per il processo ROPP: vino, liquori, olio d’oliva, succhi in bottiglia di vetro e flaconi farmaceutici. La macchina si presenta come una tappatrice rotativa compatta dotata di teste a rulli al posto dei mandrini a coppia.
Cosa occorre sapere prima dell'acquisto:
- Il numero di persone determina la velocità. Le macchine a 4 teste hanno una produttività di 30–60 bottiglie al minuto; quelle a 8–12 teste arrivano a diverse centinaia.
- Le tolleranze relative alle bottiglie e ai tappi sono molto rigide. Sia la qualità della finitura del vetro che la lega del tappo influiscono sulla tenuta; specificare tappi provenienti da un fornitore di chiusure con cui il produttore della macchina abbia già lavorato.
- Aspetti fondamentali nel settore farmaceutico: rilevamento della presenza del tappo, deviazione delle bottiglie scartate e pacchetti di documentazione di convalida.
Coppia: l'unico parametro che determina se si verifica una perdita o se la tenuta è garantita
La coppia applicata è la forza di rotazione con cui viene serrato il tappo, solitamente espressa in pollici-libbre (in-lb) o in newton-metri (Nm). Ogni fornitore di tappi pubblica un intervallo di coppia di riferimento per la rimozione e l'applicazione di ciascun tappo.
Fasce di partenza comunemente utilizzate (verificare con il proprio fornitore di chiusure):
| Contenitore | Intervallo di coppia tipico di applicazione |
|---|---|
| Piccoli flaconi in PET, tappi PCO da 28 mm | 12–18 in-lb (1,4–2,0 Nm) |
| Bottiglie in HDPE, tappi da 38–48 mm | 20–30 in-lb (2,3–3,4 Nm) |
| Vetro con tappo ROPP in alluminio | Rullatura (pressione dei rulli), non azionata da coppia |
Ignorare questo aspetto comporta tre tipi di guasti:
- Coppia insufficiente: perdite durante il trasporto, evaporazione, rischio di manomissione
- Coppia eccessiva: fili saltati o sfilacciati, fodere accartocciate, chiusure che i clienti anziani non riescono ad aprire
- Coppia non uniforme all'interno del lotto: the quiet killer, because average torque looks fine while the tail of the distribution leaks. This is why torque monitoring (or at least periodic hand-torque audits) belongs in your line discipline.
Make the audit a shift habit: five bottles on a hand torque tester at shift start and after any format change, readings logged against the closure supplier’s band. It costs two minutes and catches drift before a pallet of loose caps ships instead of after a customer complaint.
Matching the Capper to Your Cap and Bottle
Before you ask a supplier for a machine, write down:
- Cap style and diameter range (every closure you run now or plan to)
- Bottle neck finish (GPI/SPI finish spec, e.g. 28-410) and bottle material
- Speed required from the filler, with 10–15% headroom
- Torque documentation needs (audits or not)
- Line layout: inline between filler and labeler, or rotary monoblock
Suppliers quote against that list in a day; without it, quotes are guesses. For the filling side of the same line, our bottle filling machines overview covers the filler options that pair with each capping tier.
Capping Machine Prices: What to Budget
| Tier | Fascia di prezzo indicativa |
|---|---|
| Handheld torque tool with stand | $200–$800 |
| Semi-automatic chuck capper | da 2.000 a 8.000 dollari |
| Inline spindle capper with cap sorter | da 10.000 a 40.000 dollari |
| Inline with pick-and-place and servo torque | $30,000–$60,000 |
| Rotary chuck capper | da 40.000 a 150.000 dollari |
| ROPP capper (4–6 head) | $15,000–$50,000 |
| ROPP high-speed / pharma documented | $50,000–$80,000+ |
All prices in this guide are indicative estimates for budgeting, based on market observation. Confirm current pricing with suppliers for your specific configuration.
Chuck inserts and change parts per cap format typically add $200–$1,000 per size. Budget them when you budget the machine, not as a surprise.
Capping on Pouches: Spouts and Caps
Rigid bottles are not the only things that get caps. Spouted pouches (juice, sauce, detergent refills) seal with a spout and screw cap, and the capping step runs on the pouch machine’s spout capping station or a rotary capper integrated after filling.
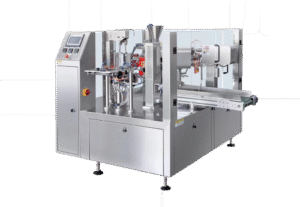
The photo below shows the premade pouch machine family that carries these spout-capping stations.
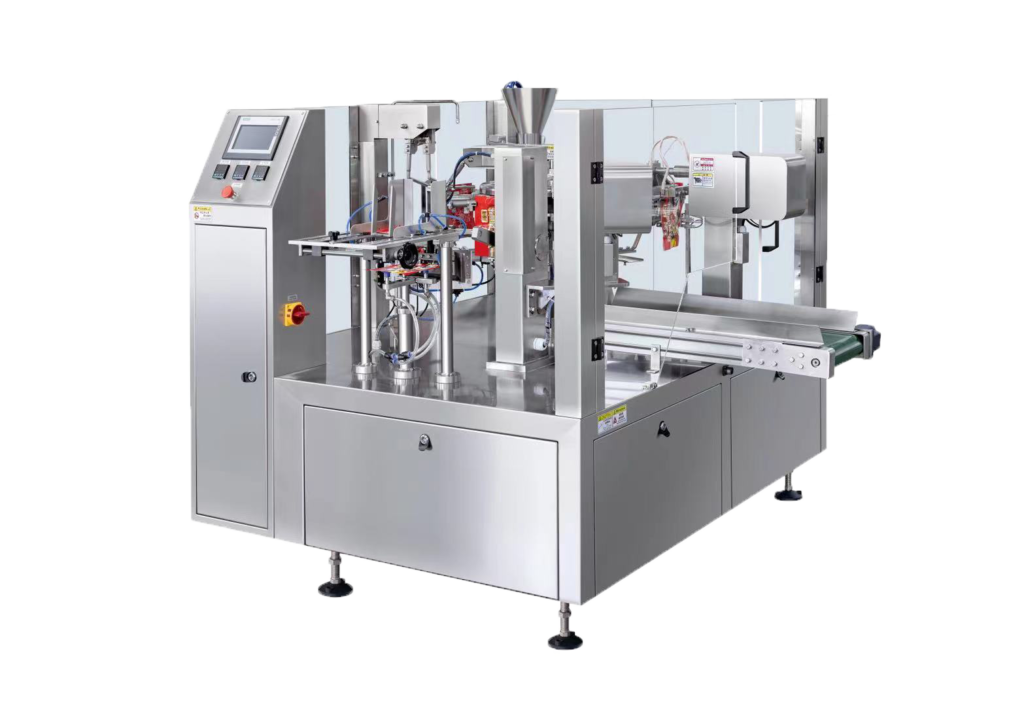
If your product roadmap includes both bottles and spouted pouches, say so early in the capper conversation: cap handling and torque control carry over, but the machine architectures differ.
Domande frequenti
Can one capping machine handle different cap sizes?
Within a range, yes. Inline spindle cappers adjust across roughly 10–110 mm cap diameters with guide and spindle changes; semi-automatic chucks swap chuck inserts. Each format still needs its correct torque setting, so lock recipes per product, not per operator.
What is the difference between chuck and spindle capping?
A chuck capper grips the cap positively and applies controlled torque directly: precise, ideal for tricky or expensive closures. A spindle capper spins the cap with friction wheels as the bottle passes: continuous, fast, and simpler, but torque control is less absolute.
How do I check capping quality on the line?
Two habits: a torque tester on sampled bottles every 30–60 minutes (log the readings), and periodic inversion or squeeze tests for leak paths. If your capper has servo torque monitoring, trend the data instead of sampling it.
Do I need a cap sorter or elevator?
Above roughly 40 bottles per minute, hand-loading cap chutes becomes the bottleneck; add a vibratory bowl or cap elevator then. Below that, a chute you fill by the bag works fine.
Why is my caps’ torque inconsistent even with a good machine?
Usually the closures, not the capper: cap diameter tolerance, liner variation, and dust on threads all move torque. Test a lot from your cap supplier before blaming the machine, and keep caps clean and dry in storage.
Should capping speed match filling speed exactly?
No: cap the filler rate plus 10–15% headroom. The capper is cheap to oversize and expensive to undersize, because it becomes the line bottleneck the day your filler speeds up. For a sizing check across your products, contattaci with bottle, cap, and target speed details.